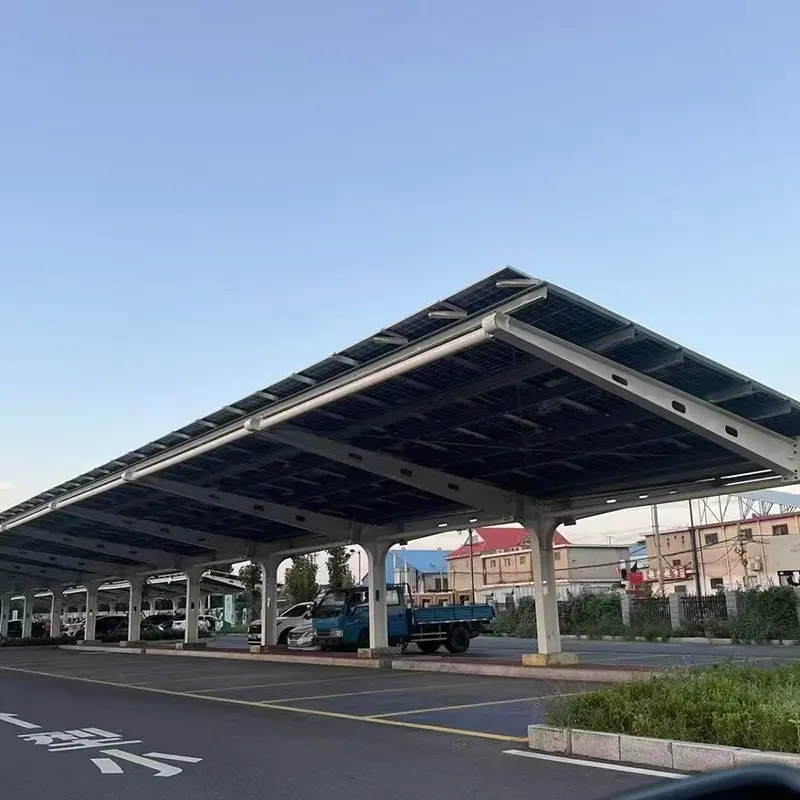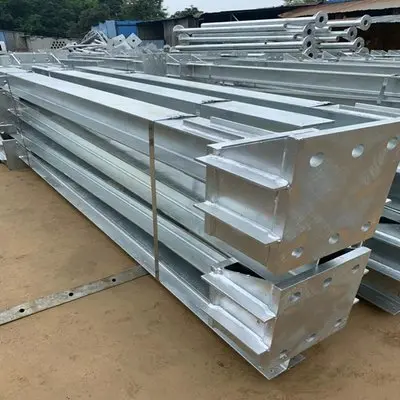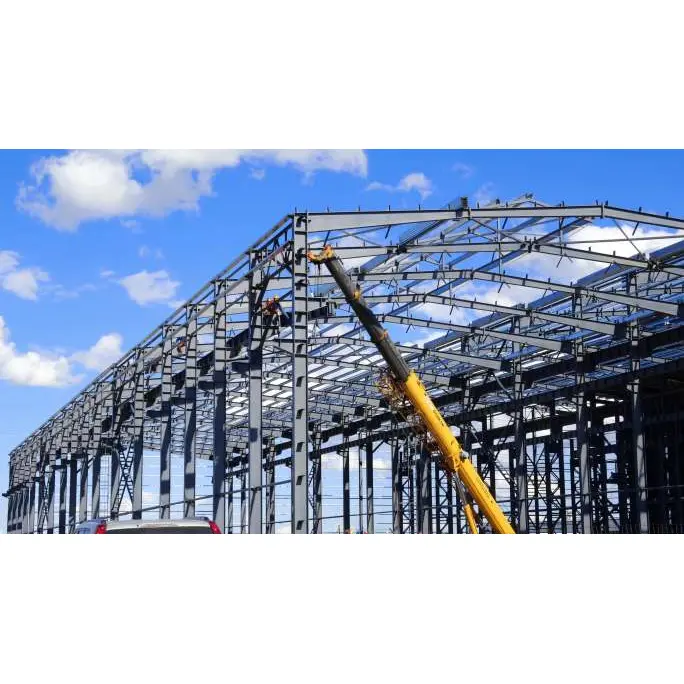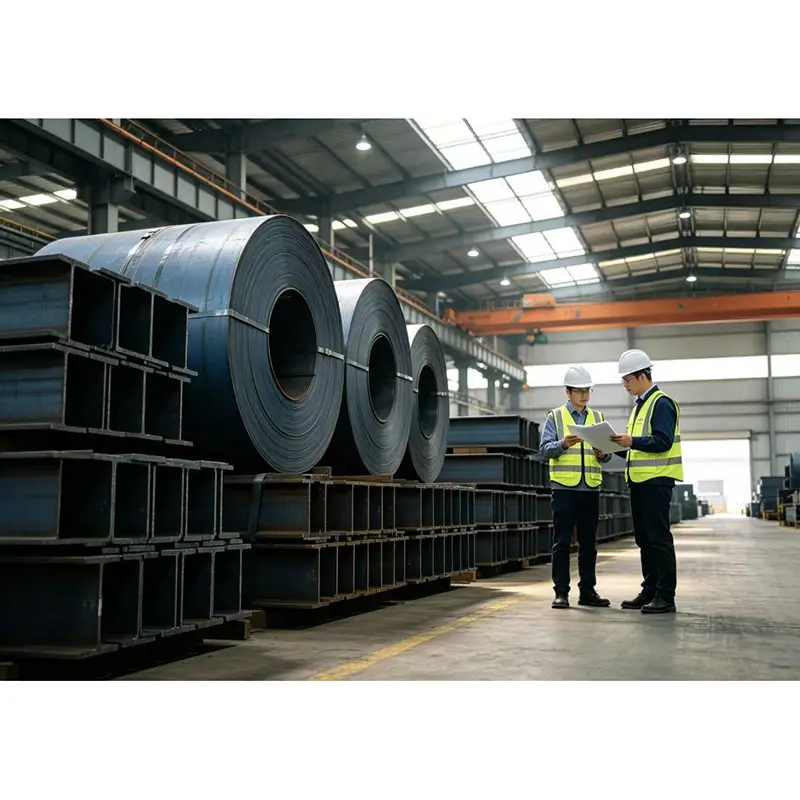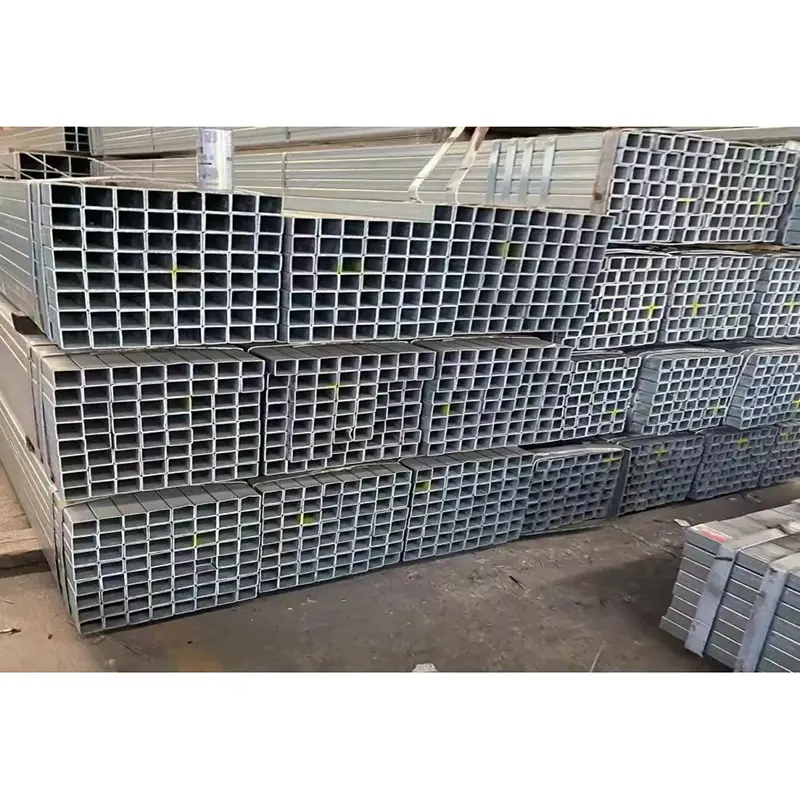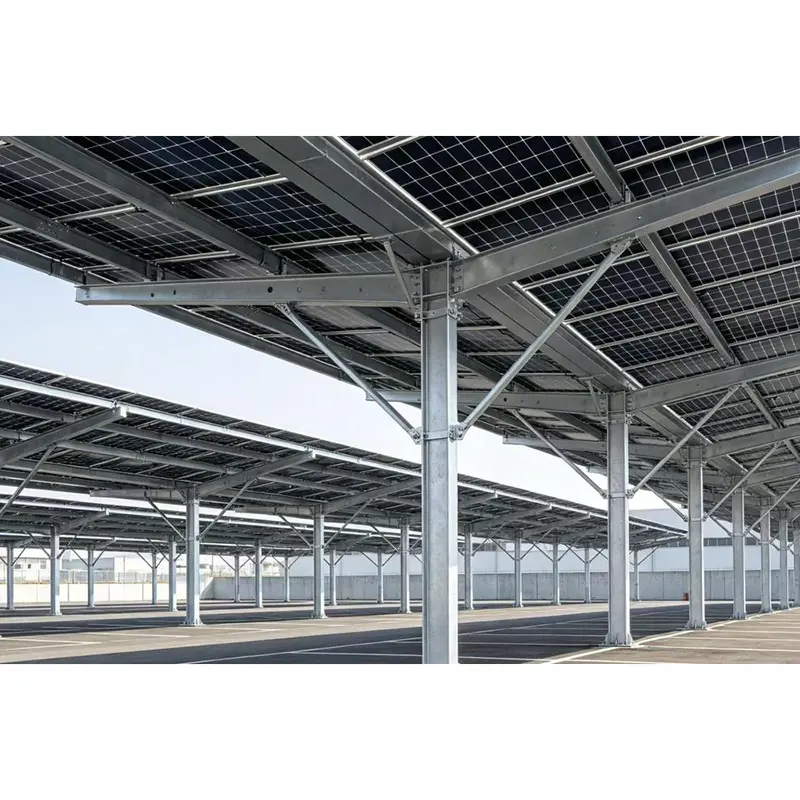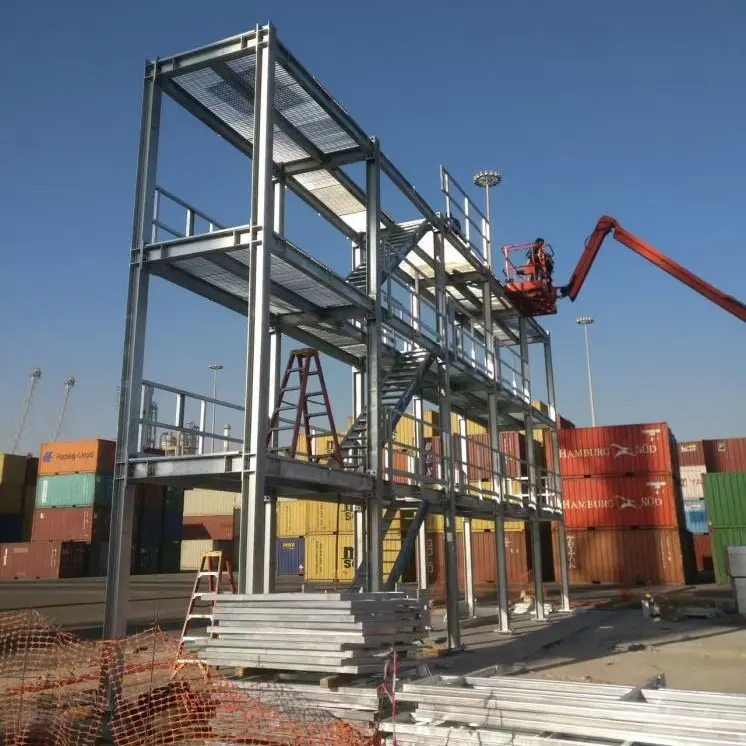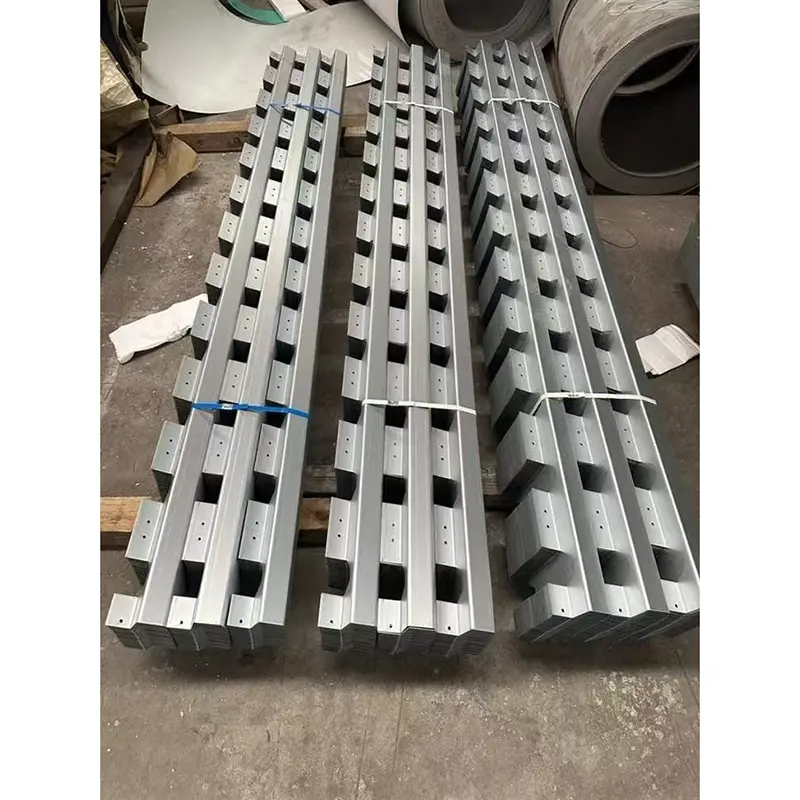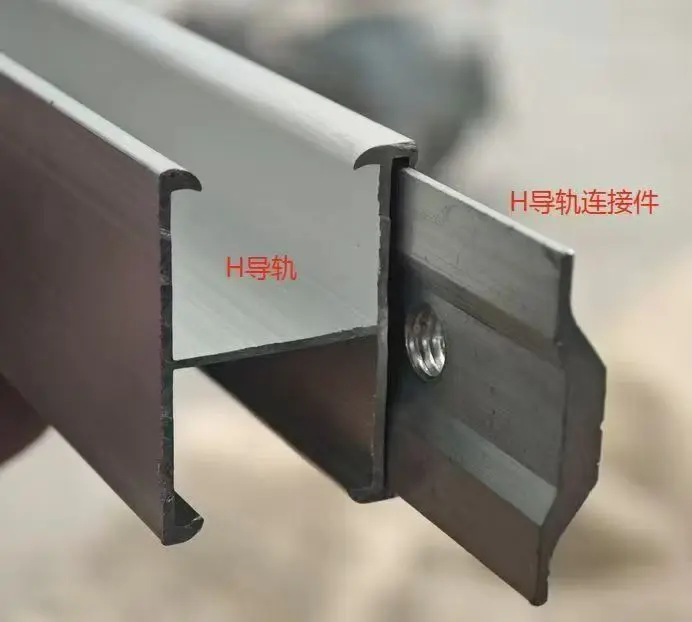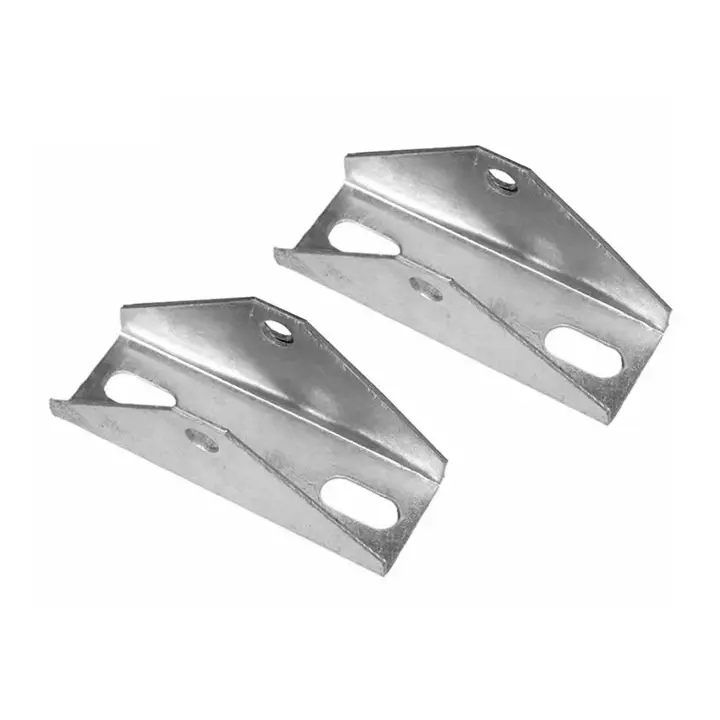
1. سازه فولادی گالوانیزه داغ توسط کارخانه Guojian با غوطهور شدن اجزای فولادی کاملاً ماشینکاری شده - پس از برش، پانچ، جوشکاری و آسیاب جوش - در حمام روی مذاب با دمای بالا ایجاد میشود. این فرآیند محصولی با مقاومت دراز مدت در برابر خوردگی ایجاد می کند و راه حلی مقرون به صرفه برای پروژه های مهندسی در فضای باز ارائه می دهد.
2. بر خلاف روش های ساده سطحی مانند رنگ آمیزی یا پوشش پودری، فرآیند گالوانیزه گرم یک لایه محافظ آلیاژ روی-آهن پیوسته بر روی کل اجزا تشکیل می دهد - از جمله دیواره های داخلی لوله ها، شکاف های جوش، روزنه ها، و لبه های تیز - که هیچ ناحیه محافظت نشده ای باقی نمی گذارد.
3. اتصال دهنده های تطبیق نیز تحت فرآیند گالوانیزه گرم قرار می گیرند. مونتاژ در محل از اتصالات پیچ و مهره ای استفاده می کند که نیاز به کار داغ (جوشکاری) را از بین می برد و در نتیجه خطرات ایمنی در محل ساخت و ساز را کاهش می دهد.
4. مشخصات پروفیل، ضخامت صفحه و ضخامت لایه گالوانیزه را می توان بر اساس شرایط خاص پروژه - مانند بار باد، بار برف، و قرار گرفتن در معرض خاک شور-قلیایی یا اسپری نمک - تنظیم کرد و آنها را برای تاسیسات فتوولتائیک، کارخانه های صنعتی و زیرساخت های شهری مناسب ساخت.
5. پیش ساخت کارخانه دقت ابعادی بالایی را تضمین می کند و امکان مونتاژ ساده در محل را فراهم می کند. این به طور موثر هزینه های نیروی کار را کاهش می دهد و برنامه کلی ساخت و ساز را کوتاه می کند.
فولاد کربن معمولی که در معرض عناصر خارج از منزل - مانند باران، هوای مرطوب، یا محیطهای ساحلی غنی از یونهای کلرید قرار میگیرد - تحت اکسیداسیون و زنگزدگی مداوم قرار میگیرد. این منجر به کاهش تدریجی ضخامت دیوار و ظرفیت باربری می شود و خطرات بالقوه ایمنی سازه را ایجاد می کند.
گالوانیزه گرم شامل غوطه ور کردن اجزای فولادی تمام شده در روی مذاب در دمای بیش از 430 درجه سانتیگراد است. یک واکنش فیزیکوشیمیایی بین روی و زیرلایه فولاد، یک لایه محافظ متراکم آلیاژ روی-آهن ایجاد می کند که به طور کامل هر سطح فولاد را محصور می کند.
حتی اگر خراش یا فرورفتگی جزئی در حین حمل و نقل یا نصب رخ دهد، لایه روی محافظت "آند قربانی" را فراهم می کند. روی ترجیحاً روی بستر فولادی خورده می شود و از گسترش زنگ در منبع جلوگیری می کند. این امر آن را به گزینه ای ایده آل برای حفاظت طولانی مدت در برابر خوردگی در محیط های پیچیده بیرونی، از جمله مناطق داخلی، مناطق ساحلی و پارک های صنعتی شیمیایی تبدیل می کند.
روشهای پوشش سنتی فقط سطح بیرونی فولاد را میپوشاند و قسمتهایی مانند فضای داخلی لوله، شکافهای مونتاژ و درزهای جوش را به شدت مستعد تجمع آب و زنگزدگی میکند. گالوانیزه گرم یکپارچه پوشش همزمان داخلی و خارجی اجزا را تضمین می کند و عملکرد پایدار را در محیط های بسیار خورنده مانند مناطق کوهستانی مرطوب، گل و لای های ساحلی و مناطق کارخانه های شیمیایی امکان پذیر می کند.
لایه روی به جای اینکه صرفاً به سطح بچسبد، در سطح مولکولی با زیرلایه فولادی ذوب می شود. در نتیجه، در حین حمل و نقل، جابجایی، اصطکاک بالابر یا فشرده سازی بارهای سنگین دچار پوسته شدن یا پوسته شدن در مقیاس بزرگ نمی شود. مقاومت در برابر سایش و ضربه آن بسیار بیشتر از قطعات پوشش داده شده با پودر یا رنگ شده است.
اجزای استاندارد گالوانیزه داخلی دارای طول عمر طراحی 25 سال هستند. نسخههای ساحلی با لایههای روی ضخیمشده میتوانند 18 تا 22 سال بدون نیاز به زنگزدگی یا رنگآمیزی مجدد دوام بیاورند، که باعث صرفهجویی در هزینههای کار و مواد مرتبط با تعمیر و نگهداری سالانه ضد خوردگی میشود.
کارکنان فنی پارامترهای باربر را بر اساس سرعت باد محلی، تجمع برف و ظرفیت تحمل خاک محاسبه میکنند، با انتخاب انعطافپذیر تیرهای H، لولههای مربع/مستطیل، فولاد کانال و صفحات اتصال ضخیمشده را برای حذف خطرات ساختاری مانند تغییر شکل یا ظرفیت تحمل ناکافی بار انتخاب میکنند.
تجهیزات برش و پانچ CNC کاملاً خودکار، تلورانس موقعیت سوراخ را در ± 0.5 میلی متر نگه می دارد و از ابعاد یکنواخت اجزا اطمینان می دهد. این کار نیاز به برش در محل، بزرگکردن سوراخها یا سنگزنی را از بین میبرد، راندمان مونتاژ را تا بیش از 40% افزایش میدهد و برنامه کلی ساخت و ساز را کوتاه میکند.
پیچها، مهرههای اتصال، واشرها، قطعات تعبیهشده و صفحات بند همگی در یک دسته گالوانیزه شدهاند. مشتریان از نیاز به منبع سخت افزار به طور جداگانه اجتناب می کنند، هزینه های هماهنگی را کاهش می دهند و اطمینان حاصل می کنند که کل ساختار فولادی استانداردهای یکنواخت ضد خوردگی را رعایت می کند.
1. بازرسی کیفیت مواد خام ورودی: گواهی های مواد برای هر دسته فولاد تأیید می شود. ضخامت و سختی به صورت نقطه ای بررسی می شود. برای اطمینان از ایمنی سازه در منبع، مواد غیر استاندارد بلافاصله رد می شوند.
2. پردازش خودکار CNC: ماشینهای برش CNC عمل بلنکینگ را انجام میدهند و پرسهای پانچ CNC سوراخکاری استانداردی را انجام میدهند و از ابعاد یکنواخت در اجزای دستهای اطمینان میدهند.
3. تقویت جوش و سنگ زنی دقیق: اتصالات باربر بحرانی تحت تقویت جوش کامل قرار می گیرند. تمام پاشش ها و سوراخ های جوش برای جلوگیری از تجمع ناهموار روی (توده ها) در طول گالوانیزه، صاف می شوند.
4. پیش تصفیه پیش گالوانیزه (چربی زدایی و ترشی): از بین بردن روغن سطحی و زنگ زدگی برای اطمینان از چسبندگی ایمن پوشش روی بدون لایه برداری.
5. گالوانیزه کردن کامل غوطه ور در دمای بالا (430 درجه سانتیگراد): قطعات کار به طور کامل در حمام روی غوطه ور می شوند و از پوشش کامل روی روی دیواره های لوله داخلی و درون شکاف ها اطمینان حاصل می کنند.
6. خنک کننده، تراز و تکمیل سطح: قطعات تحت خنک سازی طبیعی و اصلاح تغییر شکل قرار می گیرند. توده های روی اضافی آسیاب می شوند تا از یک سطح صاف اطمینان حاصل شود.
7. بازرسی نقطه ای محصول نهایی: بررسی تصادفی ضخامت پوشش روی، چسبندگی و ابعاد کلی اجزا. موارد غیر منطبق برای کار مجدد ارسال می شوند.
8. بسته بندی و برچسب گذاری طبقه بندی شده: قطعات بر اساس مناطق ساخت و ساز بسته بندی می شوند و با شماره شناسه و لیست لوازم جانبی برای تسهیل مرتب سازی در محل برچسب گذاری می شوند.
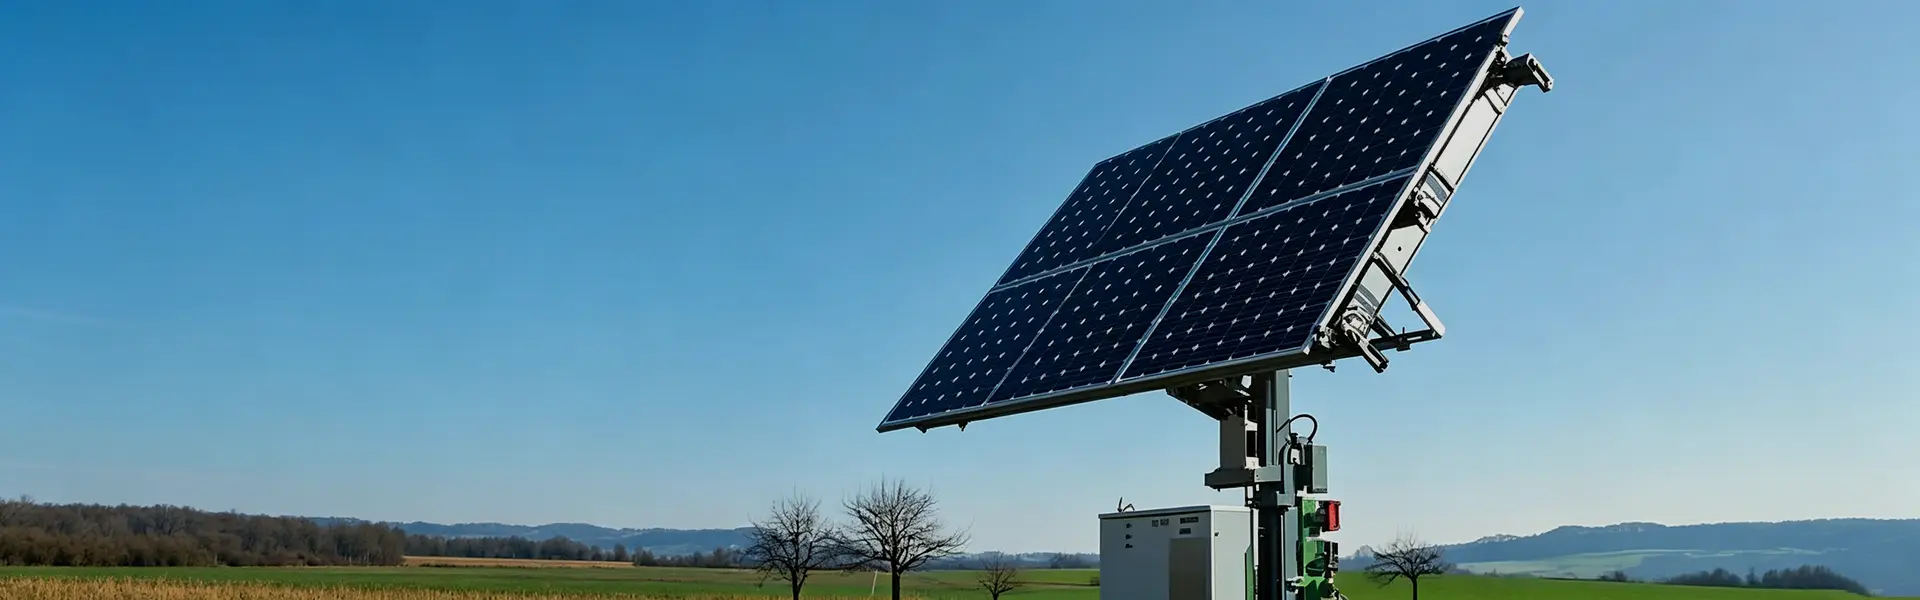
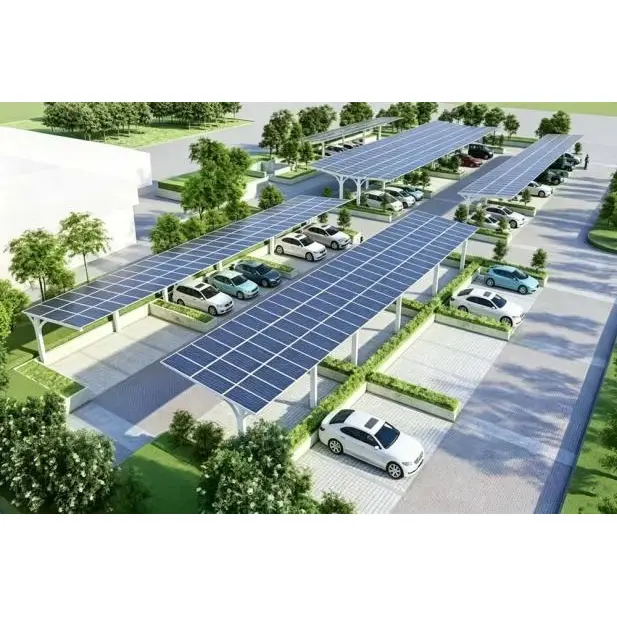
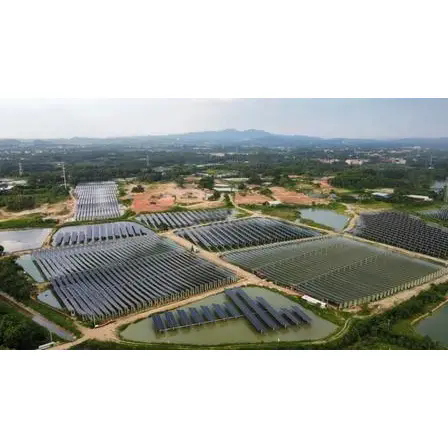
1. صنعت انرژی های نو (فتوولتائیک).
قایقهای PV تجاری/صنعتی، قفسههای PV روی زمین، سازههای فولادی برای سیستمهای ردیابی PV، و قابهای فولادی باربر برای PV توزیعشده مسکونی.
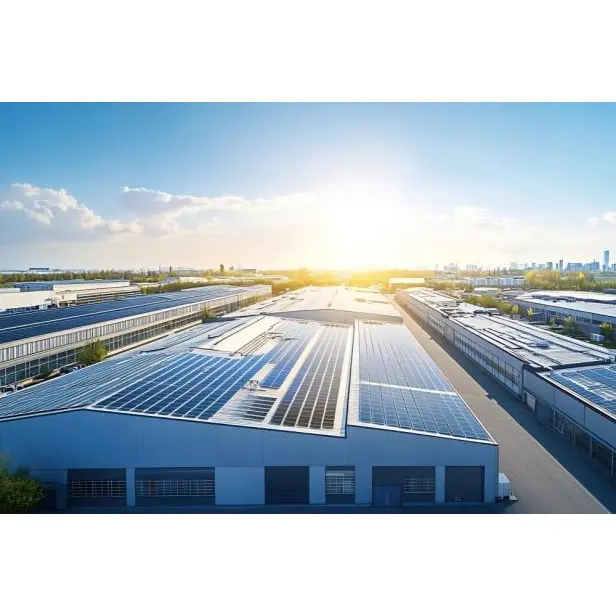
2. ساخت تاسیسات صنعتی
ساختمان های استاندارد کارخانه سازه های فولادی، چارچوب های باربر انبار، سکوهای نگهداری تجهیزات، نرده های ایمنی کارخانه و پایه های فولادی تجهیزات.
3. پشتیبانی زیرساخت های شهرداری
تکیه گاه های ثابت برای تونل های شهری، پایه های تجهیزات در فضای باز، چارچوب های ایمنی شهرداری، و سازه های فولادی برای حصار محیطی پارک صنعتی.
4. پروژه های خارج از کشور و صادرات
سازه های فولادی برای پروژه های PV در آسیای جنوب شرقی، خاورمیانه و اروپا؛ صادرات تمام کانتینر طراحی شده برای مقاومت در برابر محیط های ساحلی که با درجه حرارت بالا و شوری مشخص می شود. سابقه اثبات شده: تجربه گسترده تامین بیش از صد پروژه تجاری و صنعتی PV carport و ده ها ساختمان کارخانه سازه فولادی در مقیاس بزرگ (کلاس 10000 تن) در سراسر کشور. پشتیبانی همزمان از پروژه های EPC انرژی های تجدیدپذیر در خارج از کشور؛ و آشنایی با استانداردهای قبولی مهندسی داخلی و بین المللی.
1. مستندات مواد خام: گواهینامه های رسمی آزمایش آسیاب، هر دسته از فولاد را که برای پرونده های بازرسی پروژه مناسب است، همراهی می کند.
2. گزارش های گالوانیزه شخص ثالث: گواهی هایی که ضخامت پوشش روی، چسبندگی و مقاومت در برابر خوردگی را تأیید می کنند، پس از آزمایش در دسترس هستند.
3. سوابق جامع بازرسی کارخانه: سیاهههای مربوط قابل بازیابی که ابعاد، ظاهر بصری و بازرسی های نمونه پوشش گالوانیزه را پوشش می دهند.
4. اسناد سیستم ISO: پشتیبانی از ارائه اسناد سیستم کارخانه ISO و کمک در جمع آوری داده های گواهینامه CE برای سفارشات صادراتی.
این کارخانه یک کارگاه مستقل بازرسی کیفیت با بازرسان اختصاصی برای هر مرحله از فرآیند راه اندازی می کند. بازرسی دوگانه محصولات نیمه تمام و تمام شده از رسیدن اقلام معیوب به مرحله حمل و نقل جلوگیری می کند و از کیفیت ثابت در سفارشات عمده اطمینان حاصل می کند.
ما خطوط برش و جوش فولاد خود را اداره می کنیم و با کارخانه های بزرگ گالوانیزه همکاری طولانی مدت داریم. با مدیریت داخلی کل فرآیند، مزایای قیمت قابل توجهی را در سفارشات بزرگ ارائه میکنیم و هزینههای مرتبط با لایههای مختلف توزیعکننده را حذف میکنیم.
تولید به شدت به مشخصات ضخامت طراحی پایبند است. ما هرگز صفحات ضخیم را با مواد نازک جایگزین نمی کنیم یا از فولاد بازیافتی و با کیفیت پایین استفاده نمی کنیم. اتصالات باربر دارای صفحات اتصال ضخیم اجباری هستند که حواشی ایمنی ساختاری کافی را تضمین می کند.
ما در زمانهای ترشی یا غوطهوری روی گوشهها را برش نمیزنیم و به خاطر ظاهر سطح از محافظت در برابر خوردگی لوله داخلی غافل نمیشویم. برای پروژه های ساحلی، ما به طور فعال گزینه های پوشش روی ضخیم شده را برای جلوگیری از اختلافات مرتبط با خوردگی در آینده توصیه می کنیم.
ما با پیمانکاران عمومی داخلی و شرکت های مهندسی خارج از کشور کار کرده ایم. ما با الزامات اتصال به شبکه PV، بازرسی های تکمیل کارخانه و اسناد گمرکی خارج از کشور آشنا هستیم و بسته های بازرسی کامل را از قبل آماده می کنیم تا مشکلات هماهنگی را برای مشتریان به حداقل برسانیم.
ما درزهای جوش را از قبل آسیاب می کنیم و ذرات روی را از بین می بریم، در حالی که سوراخ های نصب را دقیقاً از قبل سوراخ می کنیم. مشتریان اجزای آماده برای مونتاژ را دریافت می کنند - که نیاز به سنگ زنی اضافی یا بزرگ شدن سوراخ را از بین می برد - در نتیجه هزینه های کار قابل توجهی در محل صرفه جویی می شود.
نقشه های ارائه شده توسط مشتری: برش و پردازش دقیق مواد به طور مستقیم بر اساس نقشه ها.
فقط پارامترهای سایت (بدون نقشه): تیم فنی ما چیدمان سازه فولادی را بهینه می کند - با فاکتورگیری در بارهای باد و برف محلی - و بدون هزینه اضافی نقشه های ساخت دقیق را تولید می کند.
برنامه های تولید در زمان واقعی به روز می شوند. مشتریان عکس های واقعی از مراحل جوشکاری، گالوانیزه کردن، و مراحل محصول نهایی را دریافت می کنند که از دید کامل جدول زمانی تحویل اطمینان حاصل می کند.
محمولهها شامل گواهیهای مواد فولادی، گزارشهای بازرسی گالوانیزه، چکلیستهای کیفیت کارخانه، و نقشههای مونتاژ قطعات، برآورده کردن کلیه الزامات برای بازرسیهای داخلی و ترخیص/بایگانی گمرکی خارج از کشور است.
ما راهنماهای نصب مصور را ارائه می دهیم و برای حل چالش های مونتاژ پشتیبانی آنلاین یک به یک ارائه می دهیم. برای پروژه های پیچیده و در مقیاس بزرگ، ما راهنمایی از راه دور در مورد چیدمان و ترتیب ساخت و ساز ارائه می دهیم.
سفارشات داخلی از طریق تحویل مستقیم کامیون کامل به سایت های پروژه ارسال می شوند و خسارت حمل را به حداقل می رساند. سفارشات صادراتی دارای قابلیت تقویت حرفه ای و بارگیری کانتینر است که از شرایط تجاری مختلف مانند FOB و CIF پشتیبانی می کند.
پوشش گارانتی برای پوشش گالوانیزه تحت استفاده معمولی؛ راه حل های تعمیر رایگان ارائه شده در صورت از بین رفتن گسترده پوشش که در اثر ضربه یا برش ناشی از انسان ایجاد نمی شود. مشاوره فنی مادام العمر در مورد ضد خوردگی و اصلاح سازه های فولادی پس از اتمام پروژه.
پشتیبانی از تولید و آزمایش نمونه دسته ای کوچک؛ تولید انبوه تنها پس از تأیید پوشش روی، ابعاد و طرز کار انجام می شود و در نتیجه خطرات خرید عمده را کاهش می دهد.
1. روش های بسته بندی: لوازم جانبی کوچک در کیسه های بافته شده طبقه بندی می شوند. قطعات فولادی بزرگ با نوارهای تسمه ای محکم شده و با محافظ لبه ها برای جلوگیری از آسیب حمل و نقل نصب شده اند. اقلام صادراتی برای محافظت در برابر رطوبت و زنگ زدگی در فیلم ضد آب پیچیده می شوند.
2. حداقل مقدار سفارش (MOQ): بدون حداقل دقیق. نمونههای دستهای کوچک در دسترس هستند، اگرچه سفارشهای پروژه در مقیاس بزرگ بازدهی بهتری را ارائه میدهند.
3. زمان سرب استاندارد: 7 تا 12 روز برای مشخصات استاندارد. 12 تا 18 روز برای اجزای سفارشی پیچیده؛ لطفاً از قبل در فصول اوج برای اطمینان از برنامه ریزی تولید در ارتباط باشید.
4. فرآیند تدارکات کامل: مشتری نقشه ها/پارامترهای سایت را ارائه می دهد ← ارزیابی فنی و نقل قول ← تایید قرارداد و پرداخت سپرده ← برنامه ریزی و پردازش تولید ← بازرسی کیفیت محصول نهایی ← پرداخت نهایی و ترتیب ارسال ← تحویل مدارک کامل با کالا + هماهنگی پشتیبانی پس از فروش.
1. اولویت دادن به پیش ساخته کامل کارخانه برای به حداقل رساندن جوشکاری در محل. هر گونه آسیب به پوشش روی در نقاط جوش باید به طور کامل با استفاده از رنگ تخصصی غنی از روی ترمیم شود.
2. برای جلوگیری از خراشیدن یا سایش مستقیم سیم طناب ها به سطح گالوانیزه، از تسمه های بلند کننده نرم در هنگام بالا کشیدن استفاده کنید.
3. در یک منطقه خشک و دارای تهویه مناسب نگهداری کنید و از قرار گرفتن طولانی مدت در معرض آب ایستاده خودداری کنید. پایه مواد انباشته شده را بالا ببرید تا آنها را از رطوبت زمین جدا کنید.
1. برای محیط های داخلی استاندارد، درمان سالانه ضد خوردگی غیر ضروری است. به سادگی شستشوی گرد و غبار سطحی هر پنج سال یکبار کافی است.
2. در مناطق ساحلی که در معرض اسپری نمک قرار دارند، سالانه سطح را با آب شیرین بشویید تا رسوبات نمک از بین برود و کاهش لایه روی کاهش یابد.
3. فوراً فرورفتگی ها یا خراش های بزرگ را با پوشش غنی از روی تعمیر کنید تا از در معرض قرار گرفتن فولاد زیرین برای مدت طولانی جلوگیری کنید.
پاسخ: ساختار فولادی گالوانیزه گرم برای استفاده طولانی مدت در فضای باز ترجیح داده می شود. رنگ آمیزی برای سازه های داخلی کوتاه مدت برای صرفه جویی در هزینه ها مناسب است. رنگ فقط از سطح محافظت می کند و در عرض 1 تا 3 سال پوسته می شود یا زنگ می زند، در حالی که سازه های فولادی گالوانیزه می توانند بیش از بیست سال در فضای باز دوام بیاورند و در نتیجه هزینه کل مالکیت کمتری را به همراه دارد.
پاسخ: پردازش گسترده در محل توصیه نمی شود، زیرا برش و جوشکاری به لایه محافظ روی آسیب می رساند. اگر کار داغ در محل اجتناب ناپذیر است، مناطق آسیب دیده باید پس از اتمام به طور مساوی با رنگ مخصوص تعمیر روی پوشش داده شوند تا مقاومت در برابر خوردگی بازیابی شود.
A: لایه استاندارد روی 85μm مورد استفاده در داخل برای مناطق ساحلی نامناسب است. برای پروژه های ساحلی، ما پوشش های روی سفارشی و ضخیم تر (100-120μm) را ارائه می دهیم که به طور قابل توجهی مقاومت در برابر خوردگی را افزایش می دهد، همراه با گزارش های آزمایش اسپری نمک شخص ثالث.
پاسخ: خیر، اینها نقص نیستند. آنها محصولات جانبی طبیعی فرآیند گالوانیزه گرم در دمای بالا هستند و بر مقاومت خوردگی یا ظرفیت تحمل بار ساختاری تأثیری ندارند. برجستگی های جزئی را می توان به سادگی برای نصب عادی زمین صاف کرد.
A: پردازش جزئی امکان پذیر نیست. فرآیند گالوانیزه گرم نیاز به غوطه ور شدن کل جزء در حمام روی مذاب دارد و یک لایه روی در تمام سطوح به طور همزمان تشکیل می شود.
A: ما گواهی های مواد کارخانه فولاد، گزارش های آزمایش گالوانیزه شخص ثالث، سوابق بازرسی ابعاد کارخانه و نقشه های مونتاژ اجزا را ارائه می دهیم - همه برای اتصال به شبکه داخلی، بازرسی های پذیرش کارخانه و ترخیص گمرکی خارج از کشور مناسب هستند.
A: ما تجربه طولانی مدت در رسیدگی به سفارشات صادراتی برای سازه های فولادی داریم. ما می توانیم لیست های بسته بندی، فاکتورهای تجاری و گزارش های آزمایش مواد را تهیه کنیم و به مشتریان در تکمیل مراحل ترخیص کالا از گمرک برای کشورهای مختلف کمک کنیم.
نشانی
شماره 2، جاده کمکی بزرگراه، منطقه جنوبی پارک صنعتی پیشرفته، منطقه توسعه اقتصادی و فناوری زیتای، تیانجین، چین
تلفن
پست الکترونیک